|
جزئیات محصول:
پرداخت:
|
| مناطق_گرمایش پیچی: | 4 منطقه | پیچ_قدرت_گرمایش: | 15.85 کیلو وات |
|---|---|---|---|
| مناطق_گرمایشی: | 3 منطقه | قدرت_گرمایشی: | 10 کیلو وات |
| plasticizing_capacity_hdpe: | 90 کیلوگرم در ساعت | حداکثر_حجم_محصول: | 10 لیتر |
| برجسته کردن: | 10 لیتری HDPE Extrusion Blow Mold,دستگاه قالب دهی اکستروژن 90 کیلوگرم در ساعت,4 زون پیچ گرم کردن قالب ضربه |
||
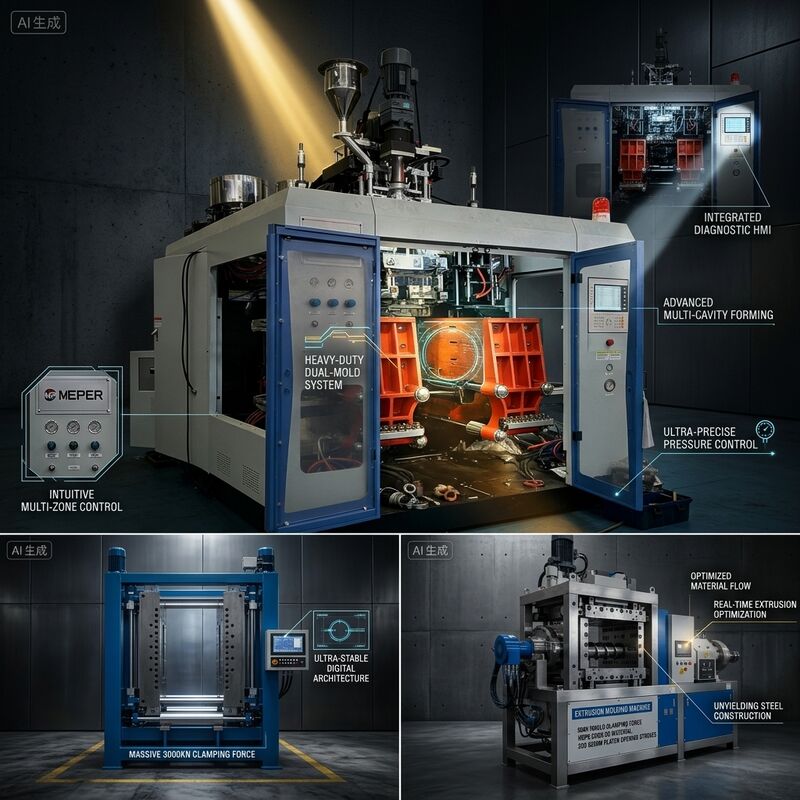
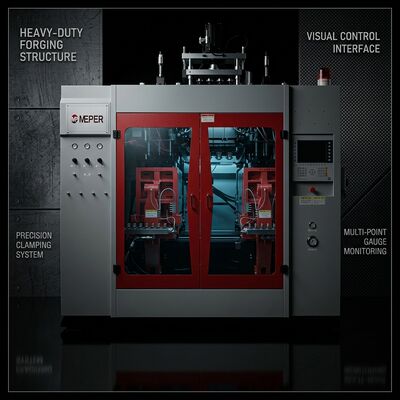
عیوب سطحی در بطریهای قالبگیری بادی تقریباً همیشه مربوط به دما است. خطوط جریان، پوست کوسه در پاریسون، لکههای مات و خطوط جوش قابل مشاهده در نقطه بسته شدن همگی به ذوب ناهموار یا هد با دمای نادرست برمیگردند. این دستگاه ۱۰ لیتری HDPE بر اساس کنترل حرارتی مشخص شده است تا یک عدد خروجی اصلی: چهار منطقه بشکه با توان ۱۵.۸۵ کیلووات و سه منطقه هد مستقل با ۱۰ کیلووات، به علاوه یک فن خنککننده پیچ با توان ۰.۲۸ کیلووات که گلوی تغذیه را ثابت نگه میدارد.
چرا تفکیک مهم است: بخش تغذیه، بخش فشردهسازی و بخش اندازهگیری یک پیچ ۸۰ میلیمتری ۲۴:۱ هر کدام وظیفه متفاوتی دارند و مجبور کردن آنها به اشتراک گذاشتن یک نقطه تنظیم به معنای مصالحه یکی برای رضایت دیگری است. با چهار منطقه، بخش تغذیه به اندازه کافی خنک میچرخد تا از پل زدن جلوگیری شود، منطقه فشردهسازی گرمایش برشی کنترل شده را فراهم میکند و منطقه اندازهگیری برای ارائه دمای ذوب دقیق مورد نیاز پاریسون تنظیم میشود.
ویژگیهای کنترل حرارتی| پارامتر | مشخصات |
|---|---|
| مناطق گرمایش پیچ | ۴ منطقه |
| توان گرمایش پیچ | ۱۵.۸۵ کیلووات |
| توان فن خنککننده پیچ | ۰.۲۸ کیلووات |
| مناطق گرمایش هد | ۳ منطقه |
| توان گرمایش هد | ۱۰ کیلووات |
| ظرفیت پلاستیکسازی (HDPE) | ۹۰ کیلوگرم بر ساعت |
| قطر پیچ | ۸۰ میلیمتر |
| نسبت L/D پیچ | ۲۴:۱ |
| حداکثر حجم محصول | ۱۰ لیتر |
| توان کل دستگاه | ۸۰ کیلووات |
هنگامی که بطری خطوط جریان عمودی در طول بدنه را نشان میدهد، علت معمول آن منطقه اندازهگیری بیش از حد سرد است: ذوب با حافظه الاستیک وارد هد میشود و سطح پاریسون هنگام افتادن به طور ناهموار کشیده میشود. افزایش دو تا پنج درجه در منطقه نهایی بشکه، با ثابت نگه داشتن دمای هد، اغلب آن را بدون دست زدن به چیز دیگری حل میکند.
لکههای مات یا کدر به سمت دیگر اشاره دارند، به سمت هدی که نسبت به ذوب سرد است، باعث تشکیل زودرس پوست در لبه قالب میشود. از آنجایی که گرمایش هد سه منطقه خود را دارد، این را میتوان به طور مستقل اصلاح کرد به جای گرم کردن کل بشکه و تخریب رزین در این فرآیند. این جداسازی تفاوت عملی بین دستگاهی با کنترل منطقه و دستگاهی با یک حلقه دمای واحد است.
سوالات متداولیک دستگاه ۱۰ لیتری HDPE واقعاً به چند منطقه گرمایش نیاز دارد؟
چهار منطقه بشکه به علاوه سه منطقه هد، پیکربندی است که ما برای تولید مخلوط ۱ تا ۱۰ لیتری توصیه میکنیم. مناطق کمتر مجبور به مصالحه بین بخشهای تغذیه، فشردهسازی و اندازهگیری هستند که به صورت وزن پاریسون ناپایدار و عیوب سطحی در قطعات حساس ظاهر میشود.
چرا هد به کنترل دمای جداگانه نیاز دارد؟
هد حجم ذوب بسیار کوچکتر و مساحت سطح بیشتری نسبت به بشکه دارد، بنابراین پروفیل اتلاف حرارت آن کاملاً متفاوت است. مناطق جداگانه لب قالب را در دمایی نگه میدارند که سطح تمیزی را حتی زمانی که بشکه برای پراکندگی داغتر میچرخد، ایجاد میکند.
چه پایداری خروجی را میتوان در طول یک شیفت انتظار داشت؟
با خنک شدن گلوی تغذیه و پایدار شدن مناطق، انحراف وزن پاریسون در طول یک شیفت به اندازهای کوچک است که اپراتورها هر ساعت برنامهنویس را تنظیم نمیکنند. این پایداری همان چیزی است که کنترل وزن خودکار را در صورت اضافه کردن آن در آینده امکانپذیر میسازد.
تماس با شخص: Levi.Li
تلفن: 86-13396686968
فکس: 86-574-81688011